De fysica en precisie van de ambachtelijke hoogdruk
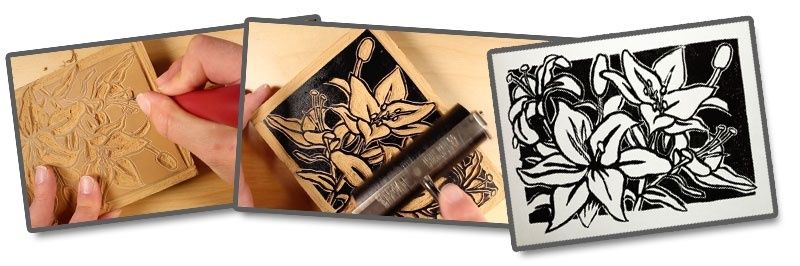
Linosnede is een fundamentele vorm van handmatige hoogdruk. De drukplaat wordt niet opgebouwd door materiaal toe te voegen, maar door delen van het linoleum weg te nemen. De overblijvende hoge vlakken ontvangen inkt en dragen het beeld over op papier. Dat maakt de techniek fysisch eenvoudig, maar technisch veeleisend: iedere snede verandert de drukplaat permanent, terwijl iedere drukgang de kwaliteit van de inktfilm en het contact tussen blok en papier zichtbaar maakt. Voor een breder historisch kader rond prentkunst, reliëfdruk en andere grafische processen biedt de gids van het Victoria and Albert Museum een bruikbaar overzicht.
Het verschil met tekenen is fundamenteel. Bij tekenen wordt een lijn toegevoegd aan een oppervlak; bij gutsdruk ontstaat de lijn juist doordat materiaal wordt verwijderd. Alles wat wordt weggesneden, blijft op het papier doorgaans wit of krijgt de kleur van een eerdere druklaag. Daarom zijn mesvoering, snijdiepte en de verdeling van positieve en negatieve vormen bepalend. Ook de inktverdeling moet gecontroleerd worden. Een te dikke film vult kleine details op, terwijl een te dunne film een onvolledig beeld oplevert. Hoogwaardige linosnede ontstaat dus uit een gekoppeld systeem van ontwerp, mechanische materiaalverwijdering en gelijkmatige overdracht.
Spiegelbeeldig denken en de beheersing van negatieve ruimte
De eerste technische fout ontstaat vaak voordat er gesneden wordt: het ontwerp wordt niet als spiegelbeeld gepland. Een linosnede draait het beeld tijdens de overdracht om. Letters, asymmetrische objecten en richtinggevoelige vormen moeten daarom gespiegeld op het blok worden gezet. Een transparante transfer, een afdruk van het ontwerp of een digitale spiegeling kan dit proces betrouwbaarder maken dan rechtstreeks natekenen. Controleer vóór het gutsen vooral tekst, pijlen, gezichten en objecten waarvan links en rechts betekenis dragen.
Negatieve ruimte is niet simpelweg de achtergrond. Zij bepaalt het ritme, de leesbaarheid en de visuele spanning van het uiteindelijke beeld. Een uitgesneden kanaal wordt niet gedrukt, maar kan wel een contour, scheiding of lichtaccent creëren. De breedte en diepte van zo’n kanaal beïnvloeden bovendien de mechanische stabiliteit van de resterende drukvorm. Te smalle bruggen kunnen tijdens het drukken beschadigen; te brede witte zones kunnen het beeld log maken. Een proefdruk is daarom geen eindcontrole, maar een meetmoment waarmee de verhouding tussen snede en afdruk wordt beoordeeld.
Een praktische voorbereiding bestaat uit een vaste controle voordat het blok wordt aangesneden:
- Spiegel het ontwerp en controleer alle richtinggevoelige elementen.
- Markeer duidelijk welke vlakken uiteindelijk inkt moeten dragen.
- Plan drie niveaus van detail, namelijk grote massa’s, middelgrote vormen en fijne lijnen.
- Controleer of smalle verbindingen mechanisch sterk genoeg blijven.
- Reserveer een teststrook of een proefblok voor het beoordelen van lijnbreedte en inktfilm.
- Gebruik bij complexe composities een toonplan waarin licht, midden en donker vooraf zijn vastgelegd.
Bij het opzetten van een gedetailleerd ontwerp helpt het toepassen van beproefde methodes uit hoogwaardig handwerk om materiaal gecontroleerd weg te nemen. De kern is steeds dezelfde: eerst beslissen welke informatie het beeld nodig heeft, daarna pas snijden. Wie zonder plan details toevoegt, verliest snel de mogelijkheid om contrast en negatieve ruimte achteraf nog te herstellen.
Gereedschapsleer en snijdynamiek van V-gutsen en U-gutsen
Een V-guts heeft een smalle, hoekige snede en is vooral geschikt voor contouren, haarlijnen, arcering en gecontroleerde textuur. De zichtbare lijnbreedte verandert sterk met de diepte en de insteekhoek. Een U-guts verwijdert meer materiaal met een ronde snede en is daardoor geschikter voor vlakverwijdering, brede witte stroken en het snel openen van grote zones. De keuze van het profiel is geen kwestie van voorkeur alleen; zij bepaalt hoeveel kracht nodig is, hoeveel materiaal per beweging wordt verwijderd en hoe scherp de overgang tussen drukvlak en negatieve ruimte blijft.
| Gutsprofiel | Mechanisch gedrag | Praktische toepassing |
|---|---|---|
| Smalle V-guts | Snijdt gericht en geeft een variabele, scherpe lijn | Contouren, details en fijne arcering |
| Brede V-guts | Maakt hoekige kanalen met duidelijk grafisch karakter | Parallelle lijnen, ritme en decoratieve textuur |
| Smalle U-guts | Verwijdert materiaal relatief zacht en gecontroleerd | Middelgrote witte vormen en modellering |
| Brede U-guts | Opent snel grote oppervlakken | Achtergronden en grote negatieve vlakken |
| Mes of snijbeitel | Maakt zuivere begrenzingen en rechte insnijdingen | Randen, hoeken en precieze scheidingen |
De gereedschapsgeometrie werkt alleen goed wanneer het snijgereedschap scherp is. Een botte guts vraagt meer duwkracht, waardoor de hand sneller doorschiet en de snede minder voorspelbaar wordt. Houd het blok stabiel met een antislipondergrond of werkbankhaak en beweeg het linoleum liever dan de hand in een risicovolle richting te draaien. De insteekhoek moet laag genoeg blijven om het materiaal te schaven, maar hoog genoeg om niet over het oppervlak te glijden. Begin ondiep, controleer de lijn en verdiep pas wanneer de proefdruk daar aanleiding toe geeft.
De slijphoek beïnvloedt de balans tussen scherpte en duurzaamheid. Een extreem scherpe, dunne snede kan fijn werken, maar wordt kwetsbaar bij hard linoleum of diepe steken. Een iets robuustere snede verdraagt meer belasting, al kan zij minder kleine details verwerken. Er bestaat daarom geen universeel beste set gutsen. Een praktische vergelijking van historische en moderne linosnedetechnieken staat in de encyclopedische beschrijving van linosnede van Encyclopaedia Britannica. Werk met enkele goed begrepen profielen en leer hun gedrag kennen voordat een grote gereedschapsset wordt aangeschaft.
De thermodynamica van inktfilm en handmatige overdracht
Drukinkt gedraagt zich niet als gewone verf. Bij het uitrollen wordt de inktfilm dunner en verandert de weerstand door afschuiving. Oliegebaseerde inkt blijft doorgaans langer open en kan een gelijkmatige, rijke film geven, maar droogt trager. Watergedragen inkt is sneller te reinigen en droogt vaak sneller, maar reageert sterker op verdamping, temperatuur en de vochtbalans van het papier. De brayer moet de inkt verdelen zonder luchtbellen of dikke ophopingen. Een geschikte film produceert bij het rollen een helder, gelijkmatig gesis, vaak omschreven als een zachte “hiss”. Stilte wijst vaak op te weinig inkt; een plakkerig, zwaar geluid op een te dikke film.
De zogenoemde oranjehuid ontstaat wanneer de inkt niet als een gladde film op het blok ligt, maar een korrelige, onregelmatige structuur behoudt. Dat kan komen door te veel inkt, onvoldoende uitrollen, een te hoge viscositeit of een ongeschikte temperatuur. Het resultaat is verlies van fijne lijnen en een ongelijkmatig zwart. Werk daarom in meerdere dunne passages met de brayer. Reinig de roller direct na gebruik, want opgedroogde resten verstoren de verdeling bij een volgende sessie. Vooral een rubberen roller kan door achtergebleven inkt permanent ongelijk gaan werken.
- Rol eerst de inkt op een glad palet uit tot de film gelijkmatig en licht kleverig reageert.
- Breng meerdere dunne lagen aan in plaats van één zware laag.
- Controleer of de uitgekerfde delen vrij blijven van inkt.
- Test de overdracht op hetzelfde papier dat voor de oplage wordt gebruikt.
- Pas druk, contacttijd en papierdikte afzonderlijk aan, zodat duidelijk blijft welke variabele het resultaat verandert.
Bij handdruk wordt de kracht via een baren, houten lepel of vergelijkbaar hulpmiddel overgebracht. De druk moet gelijkmatig zijn, niet alleen krachtig. Een poreus papier neemt inkt anders op dan een glad, dun vel. Ook de vezelrichting, het vochtgehalte en de mate waarin het papier wordt aangedrukt beïnvloeden de overdracht. Een pers geeft meer reproduceerbaarheid, maar heft de noodzaak van goede inktcontrole niet op. Bij beide methoden geldt dat contacttijd en wrijving bepalen hoeveel pigment uit de inktfilm naar de vezels verhuist.
De onomkeerbare logica van meerkleurige reductiedruk
Bij reductiedruk wordt één linoleumblok gebruikt voor alle kleuren. Eerst wordt een lichte kleur gedrukt over de volledige oplage. Daarna worden delen van hetzelfde blok weggesneden, waarna een volgende kleur wordt gedrukt. Het proces is onomkeerbaar: zodra materiaal is verwijderd, kan het niet eenvoudig worden teruggeplaatst. Daarom staat reductiedruk ook bekend als zelfmoorddruk. Het blok wordt tijdens de oplage als het ware opgebruikt. De oplagegrootte moet vooraf worden bepaald, want na een latere snede kan geen identieke eerste kleurlaag meer worden geproduceerd.
De kleurvolgorde loopt meestal van licht naar donker. Lichte transparante lagen kunnen onderliggende kleuren optisch laten doorwerken, terwijl donkere lagen vormen afsluiten en contouren versterken. Transparantie is daarbij geen decoratief detail, maar een manier om met minder drukgangen meer kleurdiepte te creëren. Test mengverhoudingen op proefstroken en noteer niet alleen pigmentverhoudingen, maar ook de geschatte inktdikte. Een kleur die op het palet overtuigend lijkt, kan na droging of overdruk aanzienlijk donkerder worden.
Registratie bepaalt of de afzonderlijke drukgangen als één beeld lezen. Gebruik vaste referentiepunten, een L-vormige registratiemal of een andere constructie die het blok en papier steeds op dezelfde plaats houdt. Markeer de drukzijde van het papier en vermijd onnodig verschuiven tijdens het controleren. De volgende werkvolgorde beperkt fouten:
- Bepaal de oplage en maak een kleurplan met de volgorde van licht naar donker.
- Druk de eerste kleur op alle vellen en laat ze onder gecontroleerde omstandigheden drogen.
- Leg blok, papier en registratiemal vast met fysieke aanslagen of duidelijke merktekens.
- Snijd alleen materiaal weg dat in de volgende kleur niet langer moet drukken.
- Maak een proefdruk voordat de volledige volgende kleurlaag wordt geproduceerd.
- Controleer register, toonwaarde, transparantie en eventuele inktophoping.
- Herhaal snijden en drukken totdat de donkerste kleur en laatste details zijn bereikt.
Een registerfout ontstaat niet alleen door een verkeerd geplaatst blok. Papier kan krimpen, vocht opnemen of door herhaald hanteren vervormen. Laat papier daarom gelijkmatig conditioneren en gebruik voor de hele oplage zo veel mogelijk dezelfde opslag- en droogcondities. Reductiedruk vraagt bovendien om een foutstrategie. Een per ongeluk weggekerfd vlak kan soms worden gerepareerd met een ingelegd stukje linoleum, of worden opgevangen door een extra drukvorm voor een overdruk. Zulke ingrepen veranderen echter de technische logica van de oplage en moeten in het logboek worden vastgelegd.
Beheersing door herhaling en ambachtelijke discipline
De kracht van linosnede ligt in de spanning tussen controle en zichtbare handeling. Een technisch goed uitgevoerde afdruk hoeft niet volledig glad of machinaal uniform te zijn. Kleine verschillen in lijn, druk en inktfilm kunnen de materiële aanwezigheid van het proces versterken. Dat betekent niet dat elke onregelmatigheid waardevol is. Een rafelige rand door een botte guts, een dichtgelopen detail door te veel inkt of een registerfout door een losse mal zijn meestal geen bewuste expressie, maar procesproblemen.
Maak daarom van ieder project een meetbaar leerproces. Noteer papiersoort, blokmateriaal, gutsprofielen, mengverhoudingen, droogtijd, inktdikte, drukmethode en geschatte drukkracht. Voeg proefdrukken toe met korte opmerkingen over wat goed werkte en wat moet veranderen. Herhaal vervolgens één variabele tegelijk. Zo wordt duidelijk of een probleem door viscositeit, snijdiepte, papierporositeit of registratie wordt veroorzaakt. De volgende stap is niet meer materiaal aanschaffen, maar een kleine, gecontroleerde serie maken waarin snijtechniek en laagdikte bewust worden gevarieerd. Daaruit ontstaat de echte beheersing: niet door toevallige geslaagde afdrukken, maar door een reproduceerbare workflow die ruimte laat voor gerichte afwijking.